3-Axis
3轴 CNC Milling
- 最大工作尺寸
- 4000 × 1500 × 600 mm
- 常规加工公差
- ±0.05 mm 至 ±0.10 mm
- 高精度加工公差
- 最低可达 ±0.025 mm
- 孔位间位置精度
- ±0.03 ~ 0.08 mm
- 表面粗糙度(Ra)
- Ra 1.6 ~ 3.2 μm;最低 Ra 0.8 μm
- 螺纹规格
- ISO 公制 / UNC / UNF 螺纹;标准加工公差 6H
我们提供专业的数控铣削服务来生产复杂、公差严格的定制加工零件。配备先进的铣床和严格的质量检测系统,我们为工业、医疗、自动化和航空航天行业提供耐用、高精度的部件。
中汉达一起审查基材、关键尺寸、外观需求和精加工要求,以便材料选择支持最终应用。
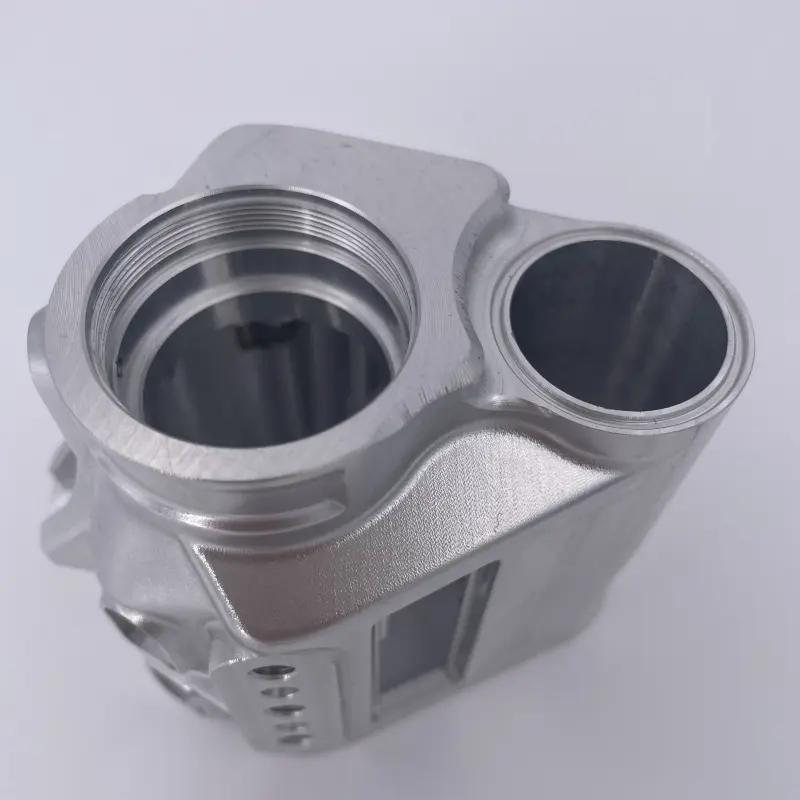
铝
130+
Machine capacity
24H
Engineering response
F.A.I.
First article inspection
99.2%
Quality acceptance
我们提供专业的数控铣削服务来生产复杂、公差严格的定制加工零件。配备先进的铣床和严格的质量检测系统,我们为工业、医疗、自动化和航空航天行业提供耐用、高精度的部件。
Choose the machining route
5-axis Milling:Combining 3 linear axes and 2 rotary axes, the tool reaches parts from arbitrary angles for complex curved, deep-cavity and irregular precision components.
TOL严格公差控制至±0.005mm
FIN内部表面处理可确保一致的外观和性能
Our 3‑4‑5‑axis CNC milling provides high‑precision custom machining. From fast prototyping to mass production, we support multiple CAD formats with strict tolerance and surface‑finish control for your components.
Multi-axis capability map
3 AXIS
Available route
4 AXIS
Available route
5 AXIS
Available route
铣削轴
3/4/5轴
公差范围
±0.005mm ~ ±0.05mm
最大加工尺寸
1200*800*600毫米
表面粗糙度
Ra 0.8μm – Ra 3.2μm
文件格式
STEP、IGES、STL、DXF、DWG
交货时间
原型制作 3-5 天,批量生产 10-15 天
选择正确的材料对于零件性能、成本和耐用性至关重要。我们提供全面的塑料和金属库,每种库都经过验证,具有一致的质量。我们的团队提供专家指导,将您的设计要求与理想材料相匹配,确保最终应用中的最佳强度、光洁度和性能。
Machining sample / selection reference
在 ZHD Precision,我们提供全系列 CNC 铣削表面光洁度,作为我们综合 CNC 加工工艺的一部分,增强功能和外观,提高耐用性、耐腐蚀性和美观性。
Selected finish
阳极氧化
Finish decision
用于铝零件的专用电化学氧化工艺。分为标准阳极氧化和硬质阳极氧化,形成致密的保护性氧化膜,增强表面耐腐蚀性和耐磨性。
Applicable Materials
全系列铝合金
Surface Color
有多种颜色可供选择,包括自然色、银色、黑色、蓝色和红色。
CNC 铣削公差定义了加工过程中控制零件尺寸的精确程度。
我们的精密 CNC 铣削服务遵循金属 ISO 2768-m 和塑料 ISO 2768-c 标准,在 3 轴、4 轴和 5 轴 CNC 铣削中提供稳定、可重复的尺寸精度。
3-Axis
4-Axis
5-Axis
Component family index
Selected component
设备外壳、外壳、夹具零件
Process selection is reviewed around geometry, datum relationships, surface condition and the final assembly interface.
使用我们的 CNC 铣削设计指南优化您的图纸,涵盖壁厚、转角、型腔、孔、槽、底切、涂层余量和曲面轮廓。合理的设计可减少变形、刀具磨损和额外费用,确保定制零件拥有稳定公差、更好的可制造性、更快的交期和更低的零件成本。
避免因壁厚过薄导致的变形和加工不稳定。
铝零件的壁厚保持在 1.5-3.0 毫米,钢零件的壁厚在 2.0-4.0 毫米,以避免变形和加工不稳定。
避免尖锐的内角;使用最小圆角半径 ≥ R0.8–R1.5 来匹配标准立铣刀刀具并减少刀具磨损。
Share the CAD model before release so wall thickness, radii, tool reach, finishing allowance and datum strategy can be reviewed together.
8 design checks / 4 chapters一套面向精密 CNC 铣削服务 | 定制 CNC 铣削零件制造商的受控生产流程,涵盖从工程审核、任务准备到最终检验和交付的全过程,确保零件质量始终一致并可靠准时发货。
在准备询价之前,请阅读与此服务相关的最新技术文章。
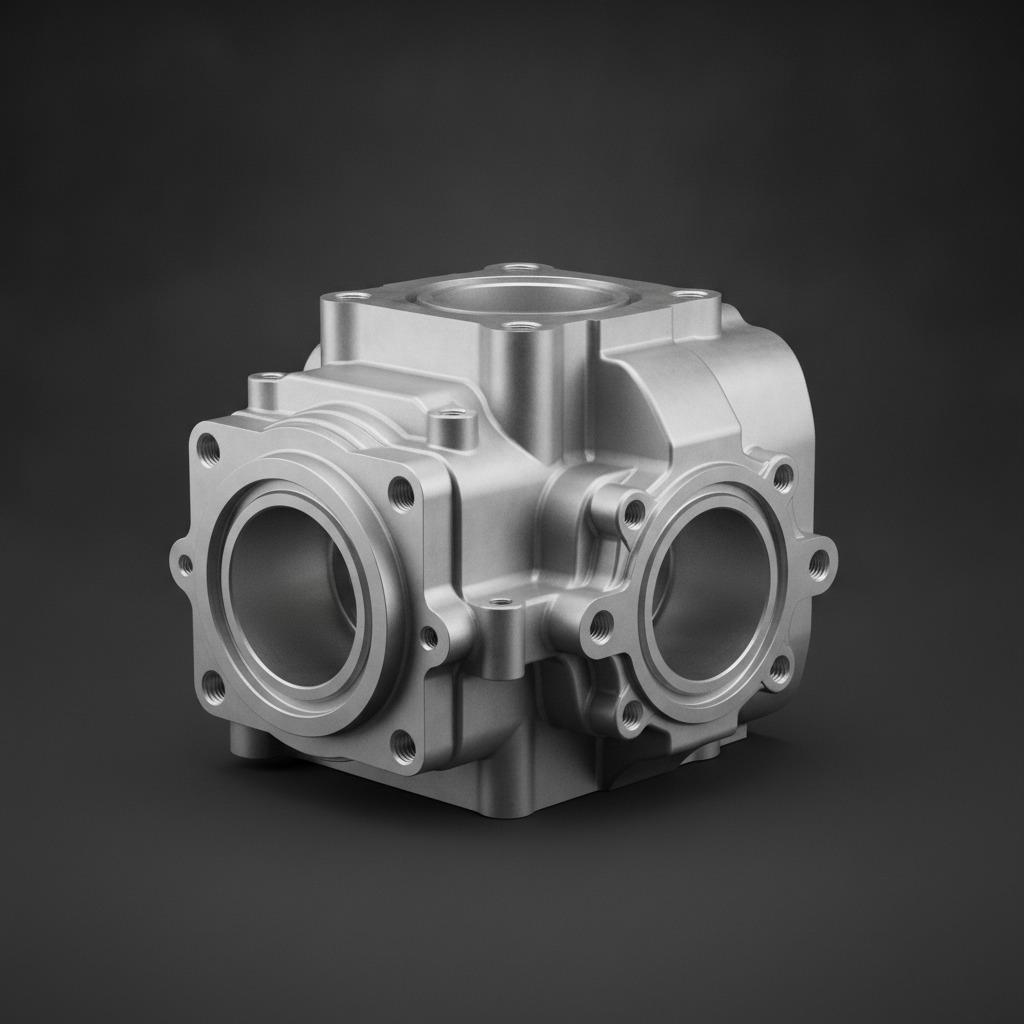
数控
1. 为什么数控加工对复杂的金属外壳至关重要 2. 该零件能告诉你哪些关于制造路线的信息 3. 买家应评估的关键特征 4. 为什么铸造和机加工铝材如此常见 5. 真正有帮助的选择标准 6. 买家须知 7. 下单前应该问哪些问题 8. 下一步
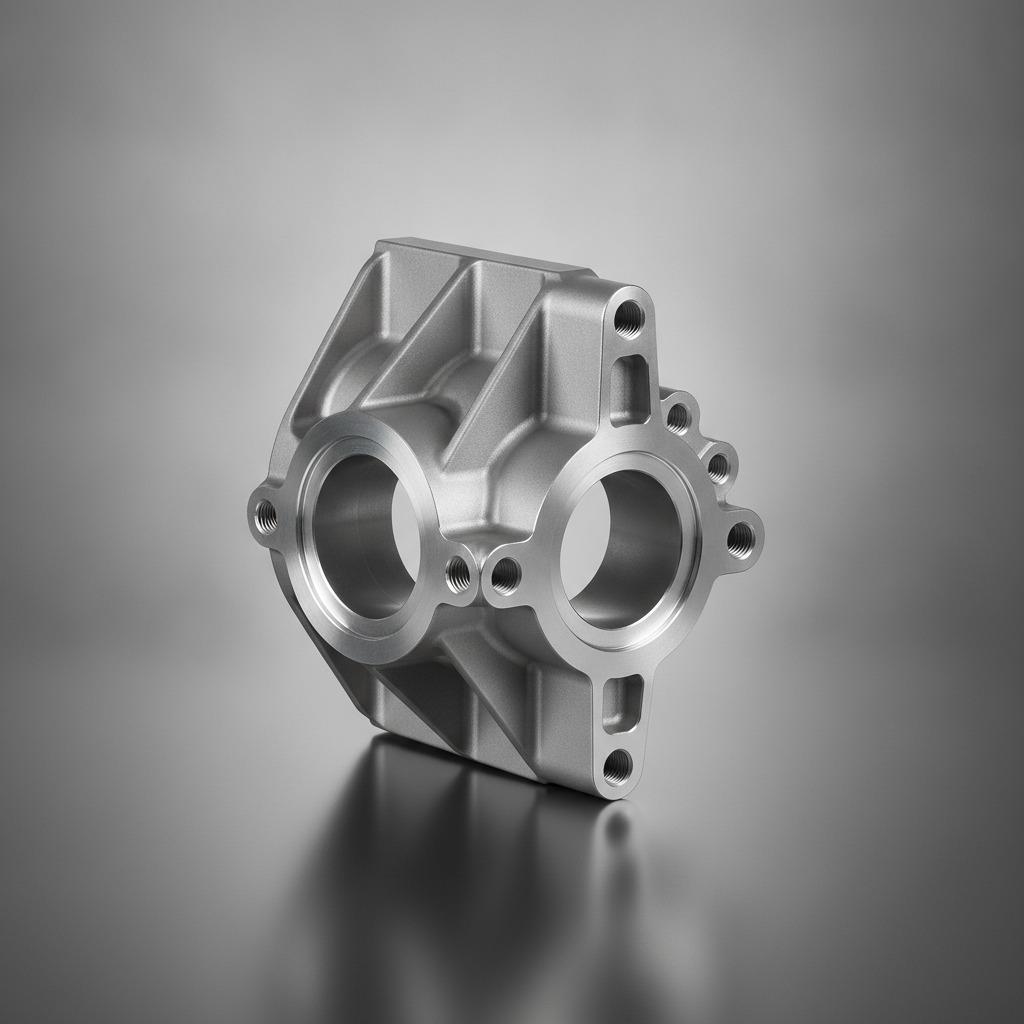
数控
1. 为什么数控加工对铸铝外壳至关重要 2. 这种部件的设计用途是什么 3. 为什么高压压铸通常与数控加工相结合 4. 买家应评估的关键特征 5. 寻找此类住房时常见的错误 6. 下单前应该问供应商哪些问题 7. 这与实际买家决策有何关联 8. 常见问题:买家快速问答 9. 下一步
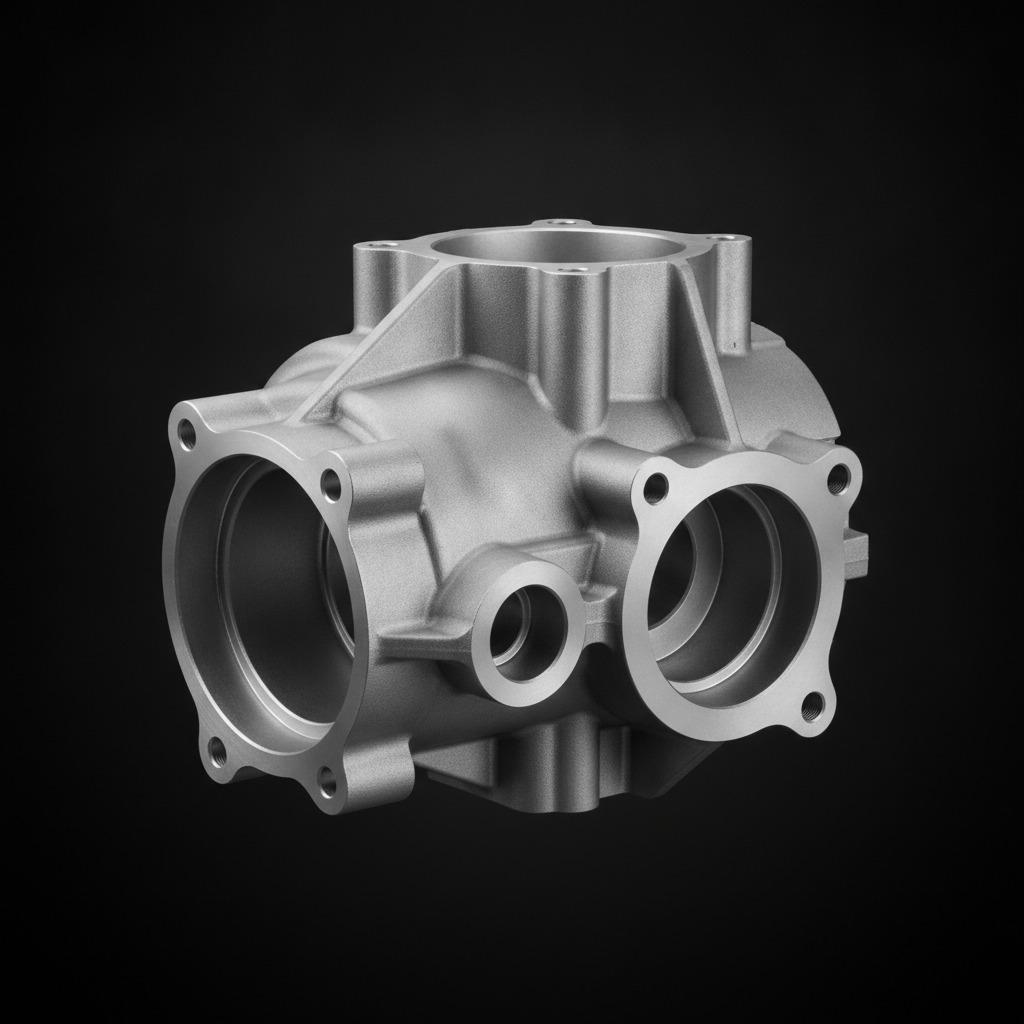
数控
1. 为什么数控加工对复杂的铸造外壳至关重要 2. 买家首先应该关注什么 3. 铸造和机械加工阶段如何协同工作 4. 机加工铸造外壳常见的采购错误 5. 为工程和采购团队提供的实用选择建议 6. 常见问题:买家通常会问的一些问题 7. 下一步该怎么做
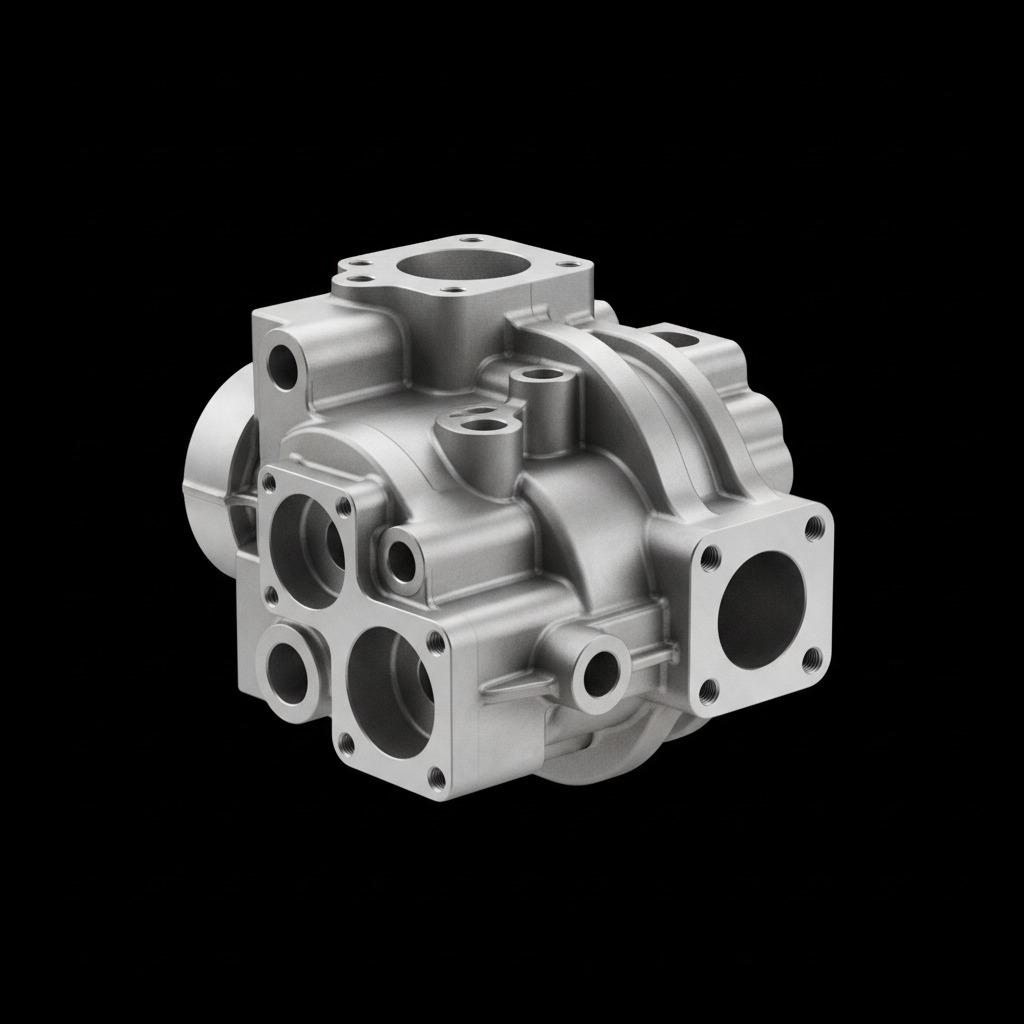
数控
1. 为什么数控加工对铸造外壳和功能体很重要 2. 这种类型的零件试图实现什么目标 3. 买家快速指南:批准零件前需要检查哪些内容 4. 为什么数控加工是关键步骤 5. 最重要的设计和采购标准 6. 买家仍然常犯的错误 7. 向供应商提出的实际问题 8. 下一步