C01
Tolerance
Not specified
我们提供优质定制瑞士式车床加工服务,专门从事超精密微型和细长部件制造。配备高性能滑动主轴箱瑞士车床和完整的内部表面精加工车间,我们提供从快速原型制作到大规模批量生产的一站式瑞士加工解决方案。我们稳定的月产能保证了所有定制微型元件订单的一致精度、可靠的批量质量和高效的交货时间。
中汉达一起审查基材、关键尺寸、外观需求和精加工要求,以便材料选择支持最终应用。
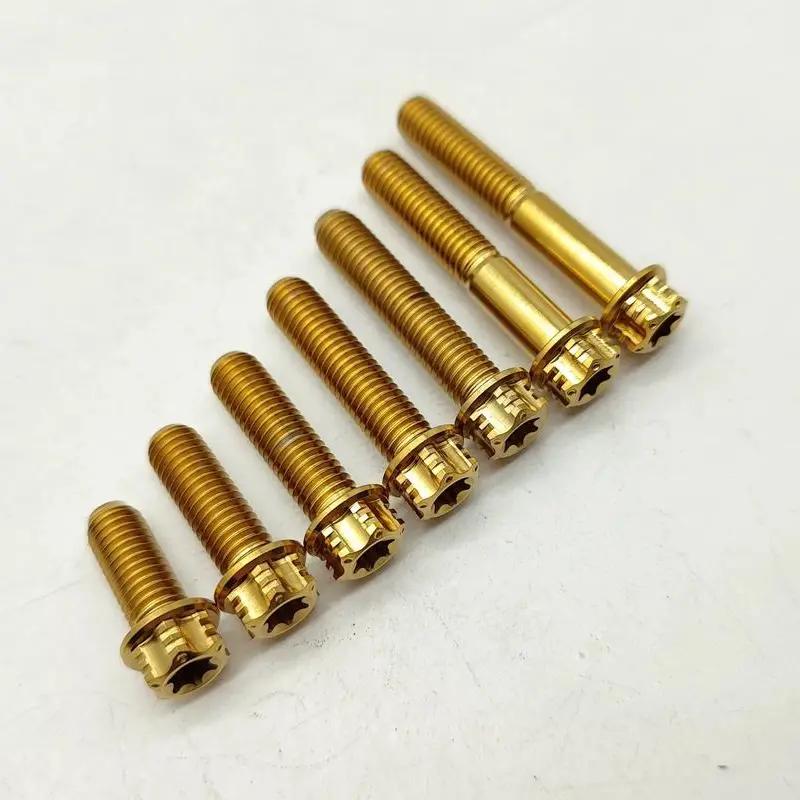
钛
110 Team
Production specialists
24H
Engineering response
F.A.I.
First article inspection
Video QC
Shipment documentation
Follow the bar through the machine
Active machine stage
The guide bushing shortens unsupported length so slender stock resists chatter, bending and runout.
我们提供优质定制瑞士式车床加工服务,专门从事超精密微型和细长部件制造。配备高性能滑动主轴箱瑞士车床和完整的内部表面精加工车间,我们提供从快速原型制作到大规模批量生产的一站式瑞士加工解决方案。我们稳定的月产能保证了所有定制微型元件订单的一致精度、可靠的批量质量和高效的交货时间。
走心式车床加工是一种具有滑动主轴箱结构的专业精密制造工艺,专为生产超细长、微小、高精度复杂零件而设计。与传统固定头数控车削不同,滑动主轴箱在加工过程中随工件移动,大大缩短了刀具悬伸,消除了工件振动和微变形,为微型细长零件提供了优异的直线度和同轴度。实现了车、铣、钻、攻一次性复合成形,有效解决了普通数控机床难以完成的高精度微型零件的加工难题。
Selected Swiss advantage
专注于超小、超细长、高同轴度微型零件,提供微米级精度,满足微型零件严格的尺寸和公差要求。
Tolerance
Not specified
Diameter
Not specified
Length
Not specified
Roughness
Not specified
Micro component envelope
Ø0.5
minimum stated processing diameter
Supported slenderness
Material remains supported close to the cutting point while the sliding headstock feeds the workpiece through the guide bushing.
加工类型
瑞士式车削、铣削、钻孔、攻丝、切槽
公差范围
±0.002mm ~ ±0.05mm
加工直径
0.5毫米—32毫米
最大加工长度
300毫米
表面粗糙度
Ra 0.4μm — Ra 1.6μm
可接受的文件
STEP、IGES、DXF、DWG、PDF
交货时间
原型制作 3-5 天,批量生产 10-15 天
Micro stock / guide support
Selected family
我们为定制瑞士式车床部件加工各种优质金属材料,包括铝合金、不锈钢、碳钢、合金钢 (4140)、黄铜、铜、钛合金和镁合金。所有金属原材料均经过严格的质量检验,为超精密微型工业部件提供高刚性、卓越的同轴度和稳定的表面性能。
我们为所有定制瑞士式车床部件提供完整的内部表面精加工解决方案。所有表面改性工艺均在我们的车间独立完成,保证了超精密微型零件的批量外观统一、表面硬度增强、优越的耐腐蚀性和长期耐用性。
Protected micro zone: Micro thread
Micro finish control
作为一种经济有效的钢瑞士加工零件表面处理方法,磷化在钢材表面形成均匀的灰色磷酸盐转化膜,以增强耐磨性和油漆附着力,同时又不损害超精密微观尺寸公差。
Component families
我们的高精度定制走心式车床部件广泛应用于全球各个高标准精密工业领域
Selected component family
定制高同轴度细长传动轴、微型电机轴和传感器心轴,具有超紧尺寸公差,适用于精密机械传动系统。
Select an industry scenario to review the matching application context.
Discuss a Swiss Machining ApplicationSlendernessMicro toolFeature access
Active chapter
Unsupported L/D ≤ 12:1
对于无支撑的细长零件,将长径比 (L/D) 保持在 12:1 以内,以避免高速瑞士加工过程中出现偏转、颤振和直线度误差。对于超长微型轴,增加辅助支撑结构或分段设计,保证精度和稳定性
Balance milling around circumference
最大限度地减少大的不对称铣削切口和细长毛坯上的大量单边材料去除。切削力不平衡会导致小直径瑞士零件产生振动和同轴度偏差。尽可能在圆周上均匀分布铣削特征
Use standard micro tooling
使用标准微型工具尺寸设计孔、槽和螺纹。避免使用定制的微型钻头和异形立铣刀,这会增加成本、延长交货时间并降低大批量瑞士生产的批次稳定性
精密走心式车床服务|定制瑞士加工零件制造商 的受控生产工作流程,从工程审查和任务准备到最终检查和交付。
Continuous-feed traveler
Validate one production cycle, then repeat it across the bar.
Active gate 1 of 6
生产开始前确认精密走心式车床服务|定制瑞士加工零件制造商要求、审核图纸、准备检验工具并安排所需材料。
Swiss precision advantage
±0.002mm
tightest stated tolerance
配备先进的滑动主轴箱设备,抑制高速振动,为传统数控车床无法制造的细长和微型零件提供稳定的超高精度。
精度公差高达 ±0.002mm,确保复杂微型复合材料部件具有出色的同轴度、直线度和卓越的表面光洁度。
在一个装夹装置中完成车削、铣削、钻孔和攻丝,消除二次装夹误差,提高部件一致性和生产效率。
所有专业的表面处理工序均在我厂完成,简化了客户采购程序,实现稳定的批量质量控制。
采用自动连续送料生产模式,支持大批量定制瑞士件制造,质量稳定,周转快。
每一批微型元件都经过全面的高精度尺寸测试和外观检验,并在出厂前提供官方质检报告。
在准备询价之前,请阅读与此服务相关的最新技术文章。
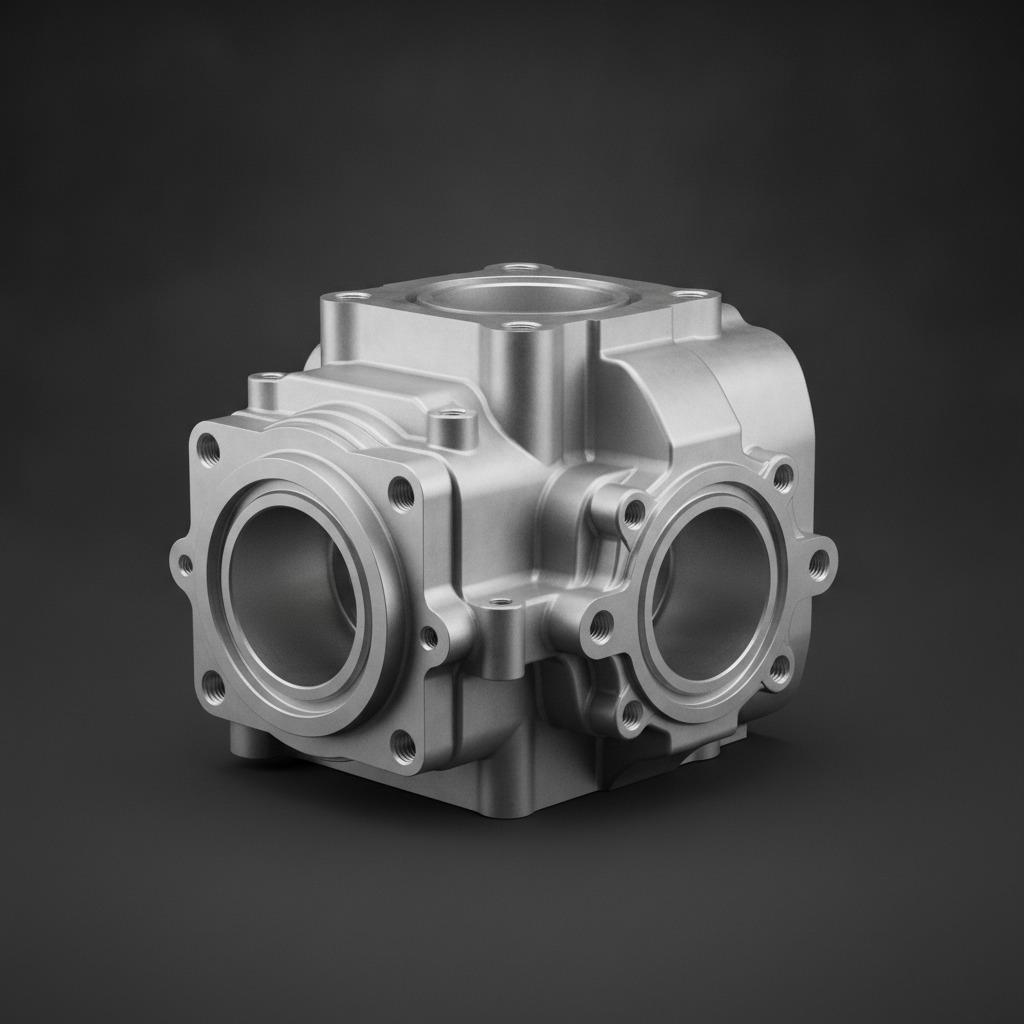
数控
1. 为什么数控加工对复杂的金属外壳至关重要 2. 该零件能告诉你哪些关于制造路线的信息 3. 买家应评估的关键特征 4. 为什么铸造和机加工铝材如此常见 5. 真正有帮助的选择标准 6. 买家须知 7. 下单前应该问哪些问题 8. 下一步
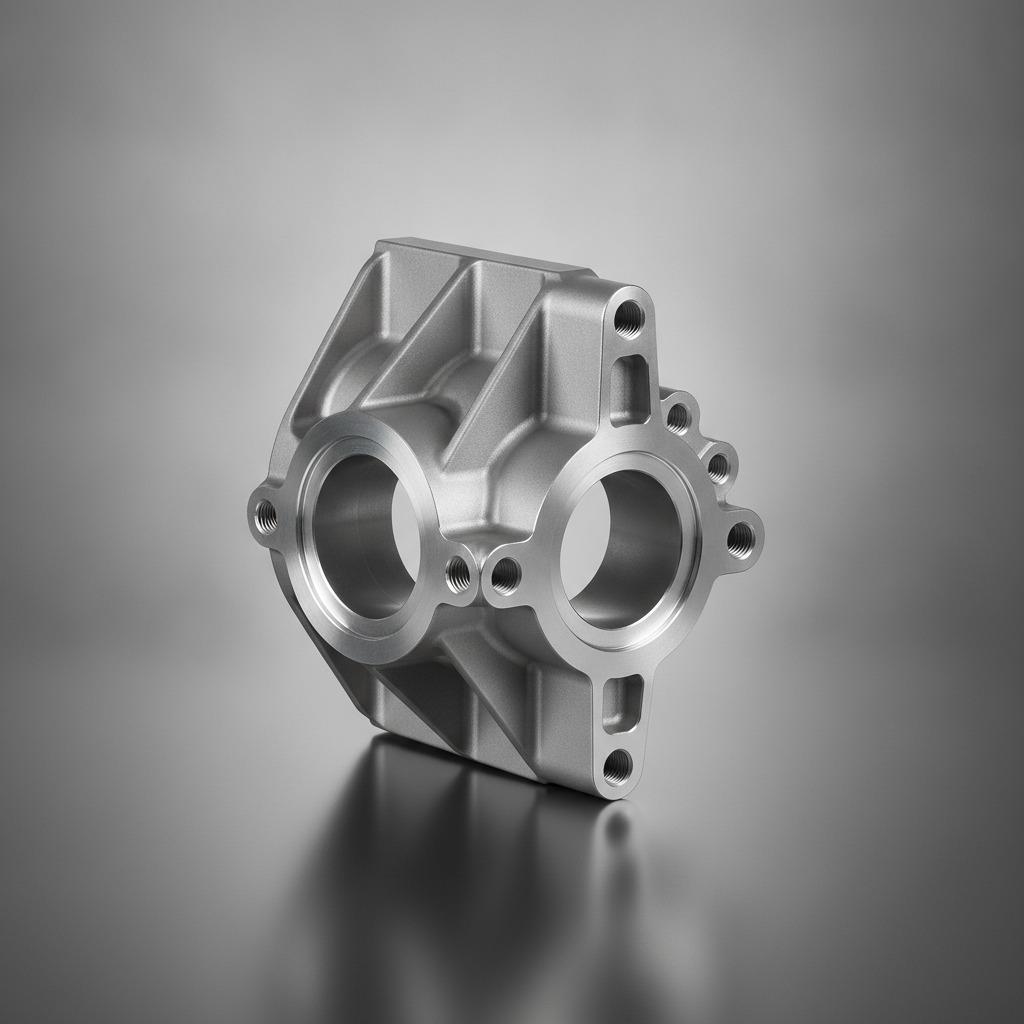
数控
1. 为什么数控加工对铸铝外壳至关重要 2. 这种部件的设计用途是什么 3. 为什么高压压铸通常与数控加工相结合 4. 买家应评估的关键特征 5. 寻找此类住房时常见的错误 6. 下单前应该问供应商哪些问题 7. 这与实际买家决策有何关联 8. 常见问题:买家快速问答 9. 下一步
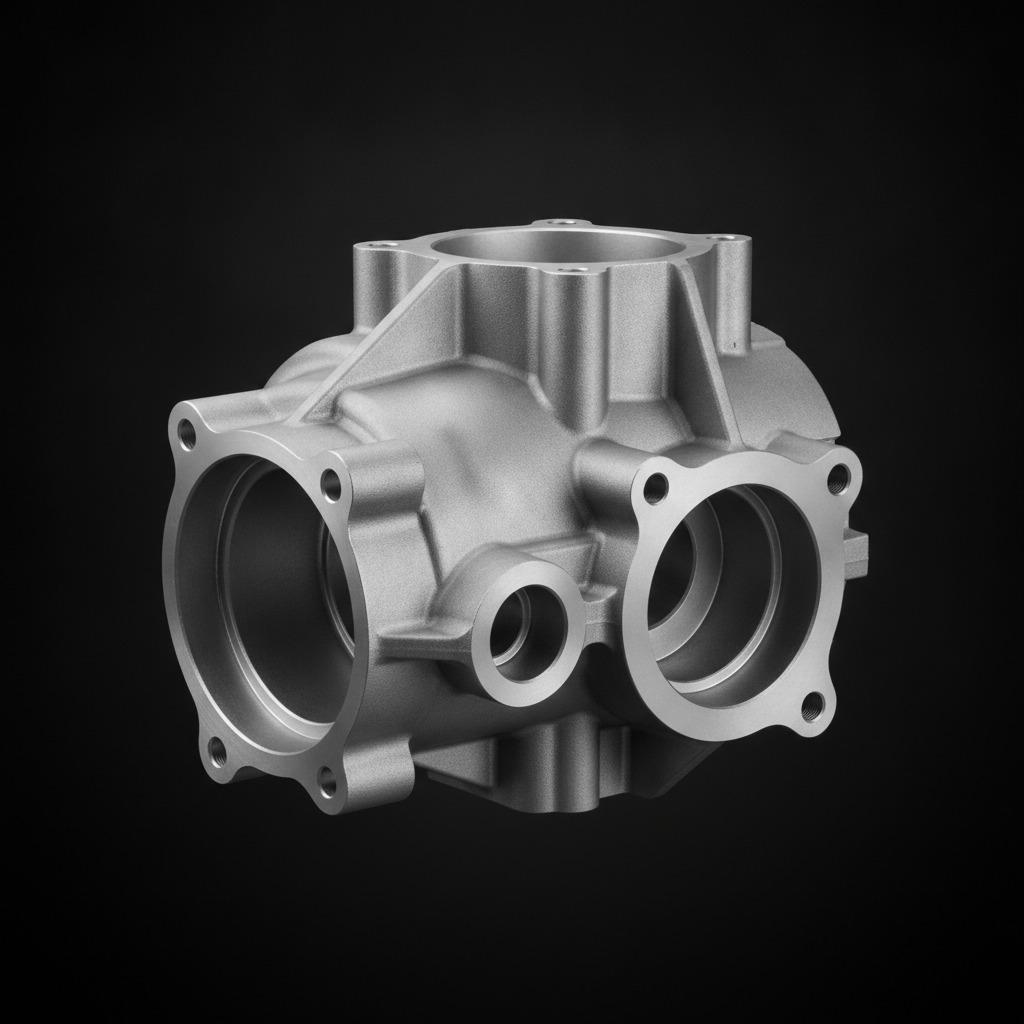
数控
1. 为什么数控加工对复杂的铸造外壳至关重要 2. 买家首先应该关注什么 3. 铸造和机械加工阶段如何协同工作 4. 机加工铸造外壳常见的采购错误 5. 为工程和采购团队提供的实用选择建议 6. 常见问题:买家通常会问的一些问题 7. 下一步该怎么做
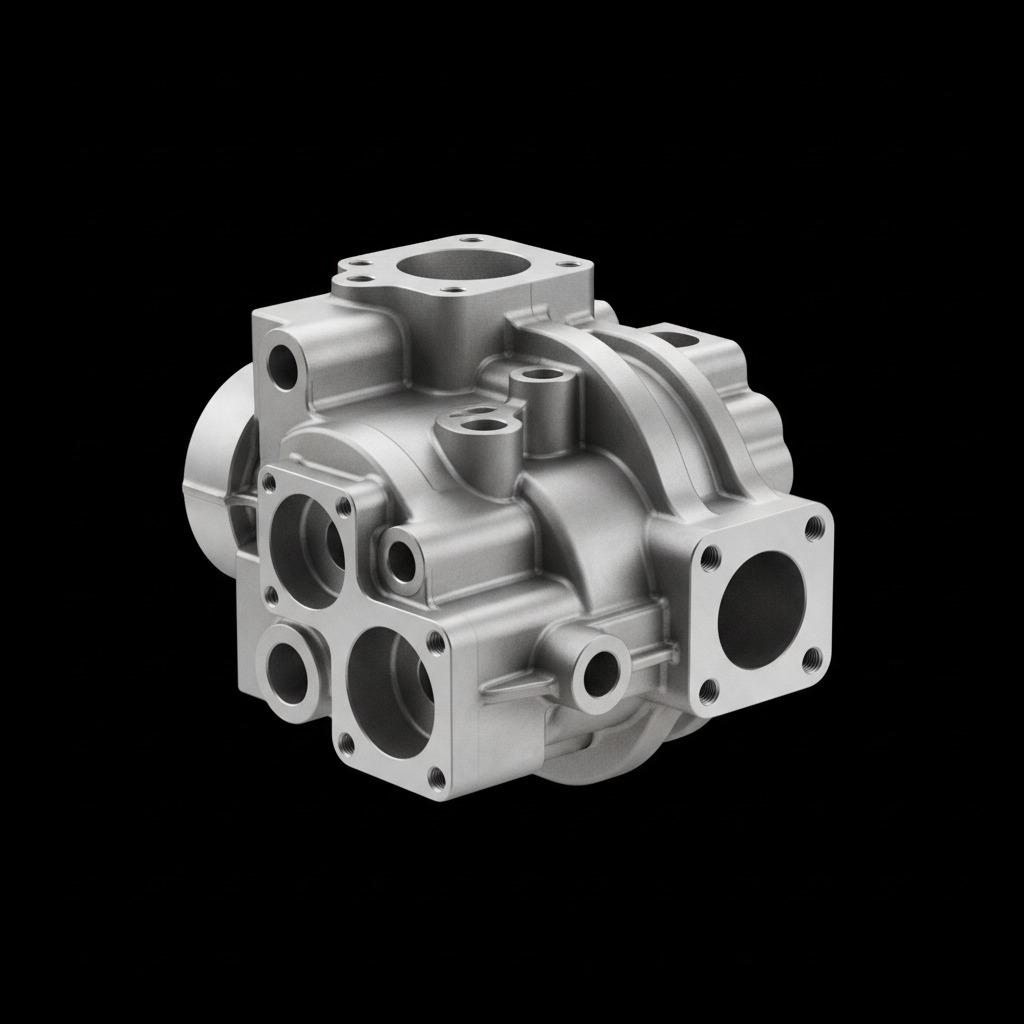
数控
1. 为什么数控加工对铸造外壳和功能体很重要 2. 这种类型的零件试图实现什么目标 3. 买家快速指南:批准零件前需要检查哪些内容 4. 为什么数控加工是关键步骤 5. 最重要的设计和采购标准 6. 买家仍然常犯的错误 7. 向供应商提出的实际问题 8. 下一步